
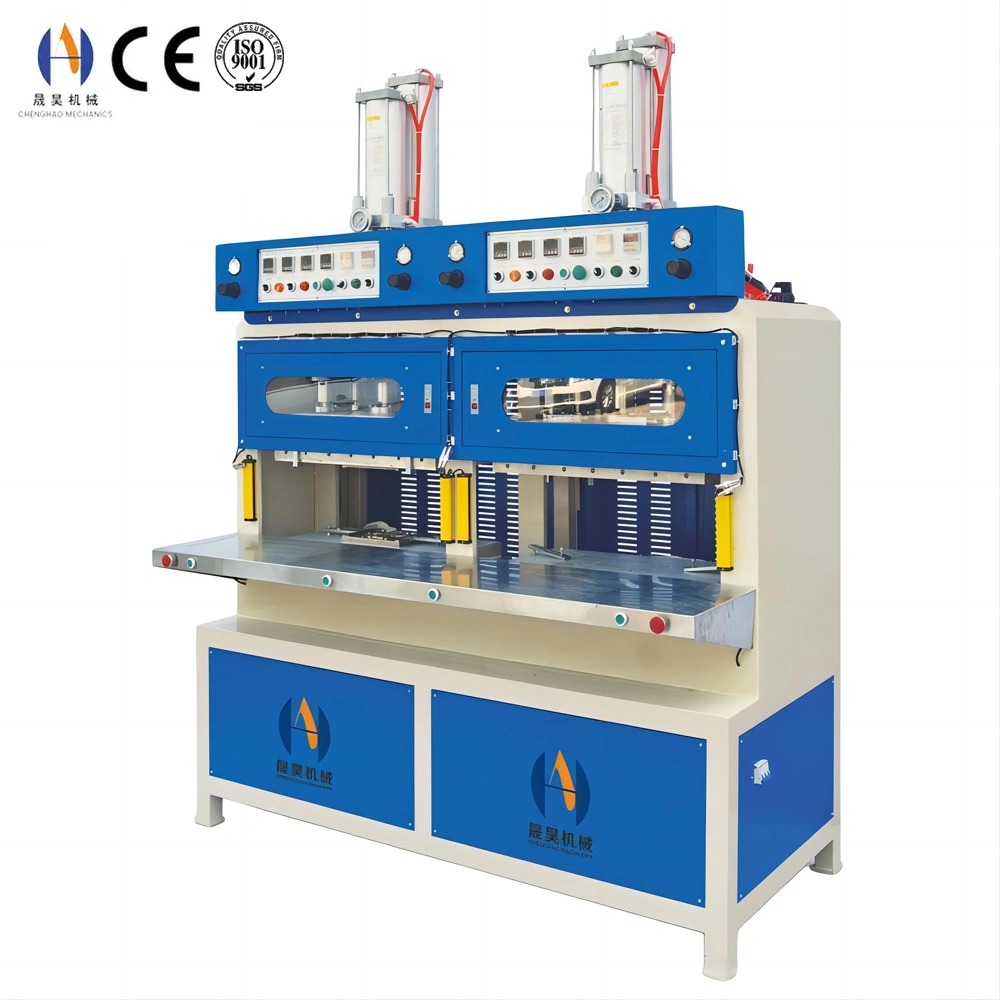
Mașină de matriță: Ghid tehnic pentru formarea industrială
O mașină de matriță aplică căldură, presiune și timp controlate pentru a transforma polimerul brut, cauciucul sau materialul compozit în componente tridimensionale finite. Chenghao Machinery produce trei familii principale de mașini de matrițe — mașini hidraulice cu presă caldă, mașini de formare cu frecvență înaltă și mașini de formare cu bășici — acoperind întreaga gamă de aplicații industriale de matrizare industrială, de la prototip până la producția în masă.
Comparație cu tehnologia mașinilor de matriță
| Tip de mașină | Principiul de formare | Interval de presiune | Timpul tipic de ciclu | Aplicații principale |
|---|---|---|---|---|
| Presă caldă hidraulică | Căldură + compresie hidraulică | 5–300 tone | 60–300 s | Cauciuc, termofixare, laminatie compozită |
| Formarea pe frecvență înaltă | Încălzire dielectrică + presiunea electrodului | 0,5–20 tone | 5–30 s | Sudură pe PVC, etanșare tip clamshell, sigilare cu bășici |
| Formarea bășicii | Căldură radiantă + vid/presiune | Până la 6 bari | 6–20 s | Tăvi de ambalare, scoică, bășici de expunere |
| Small Hot Press | Încălzire electrică + clemă hidraulică | 1–20 tone | 30–120 s | Testare de laborator, piese mici, prototipuri |
Parametrii procesului după tipul materialului
| Material | Metoda de turnare | Temperatură | Presiune | Contracție tipică |
|---|---|---|---|---|
| Cauciuc natural (NR) | Turnarea prin compresie | 150–170°C | 10–20 MPa | 1,5–3,0% |
| EPDM / cauciuc siliconic | Turnarea prin compresie | 160–180°C | 8–18 MPa | 1,5–2,5% |
| PVC (rigid / flexibil) | Formare HF / presare la cald | 120–160°C | 1–8 MPa | 0,3–0,6% |
| Fibră de carbon / GFRP | Turnarea prin compresie | 130–180°C | 5–20 MPa | 0,1–0,3% |
| EVA / spumă | Presă la cald cu spumă | 155–175°C | 5–15 MPa | 30–50% (proiectat) |
| SMC / BMC termosetare | Turnarea prin compresie | 140–165°C | 5–15 MPa | 0,0–0,3% |
Criterii de selecție pentru mașinile de matriță
Selectarea mașinii corecte de matriță necesită potrivirea a cinci parametri de bază cu cerințele tale de producție:
- Forța de prindere: Forța minimă necesară pentru a preveni deschiderea matriței sub presiune internă de cofrare. Calculați ca: presiunea maximă a cavității (MPa) × suprafața pieselor proiectate (cm²) × factor de siguranță de 1,2. Clamparea subdimensionată provoacă bliț; Clamparea supradimensionată irosește energie și solicită sculele. Presele fierbinți din Chenghao variază între 5 și 300 de tone pentru a acoperi toate dimensiunile pieselor.
- Dimensiunea plăcilor: Suprafața de lucru trebuie să includă amprenta matriței plus un spațiu liber perimetral de cel puțin 50 mm pe fiecare parte. Uneltele cu mai multe cavități pentru producție pe volum mare necesită plăci mai mari pentru a găzdui toate cavitățile fără supraplombă a plăcilor, ceea ce cauzează distribuția inegală a presiunii.
- Interval de temperatură și uniformitate: Plăcile încălzite electric de pe mașinile Chenghao ating o uniformitate de ±3°C pe întreaga suprafață a plăcilor. Pentru materialele sensibile la temperatură, cum ar fi siliconul și EPDM, uniformitatea sub ±5°C este esențială pentru întărirea constantă și repetibilitatea dimensională între pozițiile cavităților.
- Lumina zilei și accidentul vascular cerebral: Lumina zilei este distanța maximă deschisă dintre platourile superioare și cele inferioare; Stroke este cursa de lucru. Lumina naturală trebuie să țină cont de înălțimea matriței închise plus spațiul pentru extracția pieselor (de obicei înălțimea matriței + 1,5× adâncime minimă a piesei).
- Sistem de control: Controlul programabil în mai mulți pași permite setarea independentă a vitezei de apropiere, vitezei de turnare, presiunii de formare, timpului de stație și a timpului de răcire pentru fiecare rețetă. Mașinile Chenghao suportă memorie PLC cu 100 de rețete pentru schimbarea rapidă a sarcinilor fără reintroducerea manuală a parametrilor.
Caracteristici cheie ale mașinilor de matriță din Chenghao
- Cadru de presă ghidată cu patru coloane — coloanele de ghidare din crom întărit cu bucșe din bronz autolubrifiante mențin paralelismul la 0,05 mm pe cursa completă. Paralelismul constant al plăcilor asigură o distribuție uniformă a presiunii în cavități, esențială pentru piesele fără flash-uri în sculele din cauciuc și compozit cu mai multe cavități.
- Controlul hidraulic proporțional — sistemul servo-proporțional de supape permite ramparea programabilă a presiunii cu rezoluție de 0,1 MPa. Elimină sarcina de șoc pe matriță și piesă în timpul închiderii, prelungind durata de viață a uneltei cu 20–35% comparativ cu sistemele hidraulice convenționale on/off.
- Încălzirea electrică multi-zonă cu PID — elementele de încălzire segmentate cu controlere PID individuale mențin uniformitatea temperaturii de ±3°C a plăcii. Încălzire rapidă de la temperatura ambientală la 180°C în mai puțin de 25 de minute, cu algoritmul PID de auto-tuning pentru temperatură stabilă pe diverse cicluri de lucru.
- Răcire cu apă integrată — canalele interne de apă din plăcile de presă asigură o răcire controlată post-matriță pentru formarea precisă a pieselor termoplastice. Răcirea de la 180°C la 60°C în mai puțin de 8 minute elimină aparatele de răcire din afara presei și reduce timpul de ciclu cu 25–40%.
- PLC cu 100 de rețete și înregistrare de date — stochează seturi complete de parametri de proces pentru rechemarea instantanee a sarcinilor. Înregistrarea datelor în timp real înregistrează temperatura, presiunea și timpul de ciclu pentru fiecare ciclu de producție — susține documentația procesului pentru sistemele de management al calității ISO 9001 și IATF 16949.
- Sistemul de schimbare rapidă a matriței — Interfața plăcilor cu fanta în T și hardware-ul standardizat de prindere a matriței permite schimbarea matriței de către un singur operator în mai puțin de 15 minute pentru prese de până la 100 de tone. Cleme rapide hidraulice disponibile pe CH-HP-100T și versiuni superioare pentru schimbări sub 5 minute în medii de producție cu amestec ridicat.
- Protecție cu rating de siguranță — perdele luminoase perimetrale complete cu releu de siguranță EN 13849 PLd cu dublu canal, uși manuale interblocate și evacuare hidraulică prin presiune la activarea siguranței. Certificat conform standardului de siguranță al presei hidraulice EN 693.
Întrebări frecvente
Întrebarea 1: Care este diferența dintre turnarea prin compresie și cea de transfer la o mașină de presă la cald?
În turnarea prin compresie, materia primă pre-cântărită (blank de cauciuc sau preformă termofixă) este plasată direct în cavitatea deschisă a matriței, iar presa se închide pentru a aplica căldură și presiune. Materialul curge doar în interiorul cavității. Potrivit pentru piese groase, scule ieftine și materiale cu vâscozitate ridicată. În turnarea prin transfer, materialul este încărcat într-un vas separat deasupra cavităților și transferat prin porți când presa se închide, oferind un control dimensional mai bun și o capacitate mai bună de supraturnare a inserturilor. Mașinile hidraulice de presă caldă din Chenghao suportă ambele metode prin diferite configurații de matrițe fără a schimba mașina de bază.
Întrebarea 2: Cum afectează uniformitatea temperaturii plăcilor calitatea pieselor?
Uniformitatea temperaturii plăcilor determină direct consistența întăririi în toate cavitățile unui instrument multi-cavitate. O variație de ±10°C într-o matriță de cauciuc la 160°C înseamnă că cavitățile deasupra zonelor reci se întăresc cu 8–12% mai încet decât zonele fierbinți — rezultând părți subîntărite (moi, cu rezistență scăzută la ruptură) din poziții reci și părți supraîntărite (fragile, degradare a suprafeței) din poziții fierbinți în același ciclu. Sistemul de încălzire PID segmentat al Chenghao atinge o uniformitate de ±3°C, ceea ce reduce variația proprietăților intra-matriță la sub 2% pentru majoritatea aplicațiilor din cauciuc și termoduritoare. Acest lucru este deosebit de critic pentru componentele de etanșare auto și piesele din cauciuc medical cu specificații stricte de proprietate mecanică.
Întrebarea 3: Poate aceeași mașină de matriță să gestioneze atât turnarea prin compresie din cauciuc, cât și cea din spumă EVA?
Da, cu unelte adecvate. Ambele procese folosesc aceeași mașină hidraulică cu bază de presă la cald, dar necesită modele diferite de matriță: uneltele de compresie din cauciuc folosesc blocuri de cavitate strâns fixate cu caneluri de presolă pentru controlul flash-ului, în timp ce sculele din spumă EVA folosesc cavități etanșe cu spațiu de dilatare controlat pentru a guverna densitatea spumei. Cerința cheie a mașinii pentru dublă utilizare este cursa suficientă pentru a acomoda matrița mai înaltă din spumă EVA (care trebuie să aibă lumină naturală suplimentară pentru faza de expansiune prin suflare). Chenghao poate specifica modelul optim de presă pentru liniile de producție combinate din cauciuc și EVA sau poate recomanda o configurație dedicată a mașinilor dacă ambele materiale sunt procesate la volum mare.
Întrebarea 4: Care este rolul răcirii integrate cu apă în reducerea timpului de ciclu al mașinilor matrițe?
În turnarea termoplastică pe o presă fierbinte, piesa trebuie să se răcească sub temperatura de distorsiune termică înainte de a fi demoldată pentru a evita deformarea. Fără răcire integrată, presa trebuie să aștepte răcirea ambientală pasivă sau piesele trebuie mutate pe corpurile de răcire off-press — adăugând 60–180 de secunde de timp mort pe ciclu. Plăcile răcite cu apă ale lui Chenghao reduc timpul de răcire în presă la 3–8 minute pentru aplicațiile tipice de 150–180°C, eliminând complet corpurile de iluminat din afara presei. Pentru formarea la cald din PVC și poliolefină, reducerea timpului de ciclu de 25–40% este tipică. Debitul apei, temperatura de intrare și durata de răcire sunt toate programabile în rețeta PLC pentru fiecare lucrare. Consultați gama mică de presare la cald pentru configurații compacte cu răcire integrată.
Întrebarea 5: Cum ar trebui specificată forța de prindere pentru a evita deteriorarea cauzată de mucegai?
Două limite guvernează specificația forței de prindere: forța minimă (pentru a preveni flash-ul) și forța maximă de siguranță pentru uneltele matriței. Minim: presiunea maximă a cavității × zona proiectată × factor de siguranță de 1,2. Maxim: determinat de zona secțiunii transversale a oțelului matrițat în compresie — un bloc standard din oțel P20 cu grosimea pereților de 30 mm poate susține în siguranță o tensiune de compresiune de 50–80 MPa. Depășirea acestora cauzează crăpături la mucegai, deteriorarea liniei de despărțire sau defectarea cuiului ghidaj. Inginerii Chenghao revizuiesc ambele limite în timpul revizuirii proiectării matriței și specifică intervalul recomandat de tonaj al presei pe desenul matriței. Utilizarea unei prese mai mari decât maximul specificat necesită o supapă de limitare a presiunii setată la maximul sigur pentru unelte — standard pe toate mașinile din seria CH-HP din Chenghao. Contactați echipa tehnică a Chenghao pentru asistență privind specificațiile forței înainte de a comanda uneltele.
Întrebarea 6: Care sunt timpii tipici de livrare pentru achiziția și sculele pentru mașinile de matriță?
Mașini standard de presă la cald (5–50 tone, platen standard): 15–20 de zile lucrătoare ex-works. Configurații personalizate de 50–150 de tone: 25–35 zile lucrătoare. Prese industriale grele de 150–300 tone: 40–55 de zile lucrătoare. Timpii de livrare ai uneltelor matriței sunt paralele: unelte simple din cauciuc cu o singură cavitate (10–15 zile lucrătoare), scule cu mai multe cavități cu sisteme de răcire și ejectare (20–30 de zile lucrătoare), scule complexe compozite sau din spumă (25–40 de zile lucrătoare). Mașinile și uneltele sunt proiectate, fabricate și testate simultan în fabrică la facilitatea Chenghao. Documentația completă FAT — inclusiv harta temperaturii plăcii, certificatul de paralelism și printarea programului PLC — este oferită la fiecare livrare a mașinii pentru conformitatea cu evidențele de calitate.
Obține o ofertă pentru mașini de matriță din Chenghao
Împărtășiți materialul, dimensiunea pieselor, volumul de producție și designul matriței — Chenghao Machinery vă va recomanda configurația potrivită a mașinilor de matriță, cu prețuri directe din fabrică și specificații tehnice complete.
Email: sales11@chenghaointernational.com | WhatsApp: +86 15817655869