
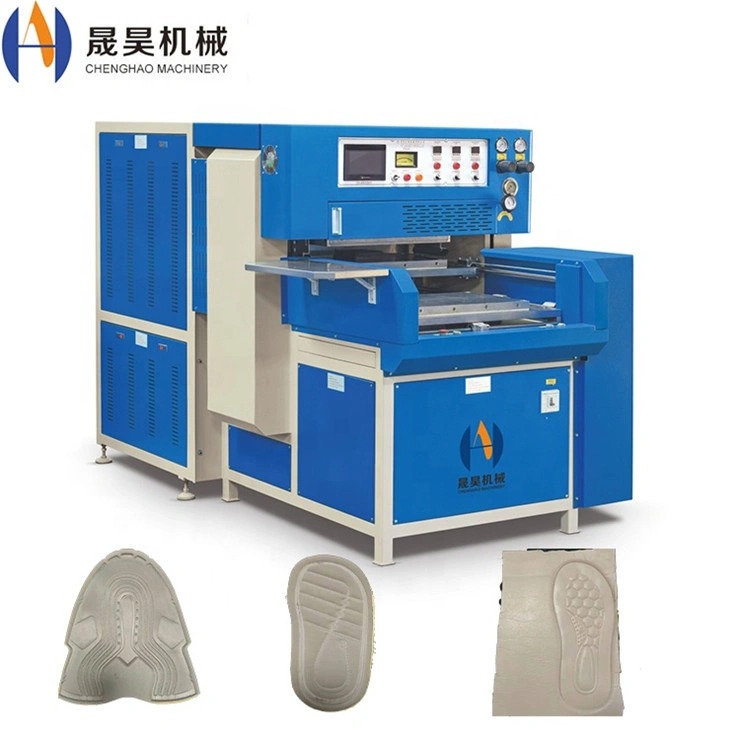
Sudură plastică: metode, materiale și aplicații industriale
Sudura din plastic este un proces critic de fabricație folosit pentru a uni permanent componentele termoplastice din industriile auto, medicală, de ambalare și electronică. Spre deosebire de lipirea adezivă sau fixarea mecanică, tehnologia de sudură din plastic creează legături de fuziune la nivel molecular, cu rezistență la tracțiune care ajunge la 80–95% din materialul părinte. Acest ghid acoperă principalele metode de sudură, compatibilitatea materialelor, parametrii procesului și criteriile de selecție a echipamentelor pentru mediile de producție.
1. Prezentare generală a metodelor de sudură a plasticului
Metodele de sudură termoplastice sunt clasificate în funcție de sursa de energie folosită pentru a obține fluxul de topire la interfața îmbinării. Fiecare metodă este optimizată pentru geometrii specifice ale pieselor, volumele de producție și tipurile de materiale. Cele cinci metode industriale principale sunt comparate mai jos.
| Metodă | Sursa de energie | Timpul ciclului | Rezistența la sudură | Aplicații tipice |
|---|---|---|---|---|
| Frecvență înaltă (HF) | Câmp RF de 27,12 MHz | 2–8 secunde | 85–95% părinți | Ambalaje din PVC, pungi medicale, produse gonflabile |
| Ultrasonic | Vibrație de 20–40 kHz | 0,1–3 secunde | 80–92% părinți | Carcase ABS, componente PP, carcase electronice |
| Presă fierbinte / Placă de încălzire | Contact cu plăcile încălzite | 15–60 secunde | 88–95% părinți | Țevi PE/PP, panouri auto, panouri mari |
| Hot Melt | Pistol adeziv încălzit | 10–30 secunde | 60–80% părinți | Ambalare, ornamente de mobilier, asamblare ușoară |
| Etanșare termică | Bară / căldură impulsivă | 1–5 secunde | 75–90% părinți | Plicuri pentru film, blister, ambalaje flexibile |
2. Compatibilitatea materialelor și sudurabilitatea
Doar materialele termoplastice pot fi sudate; termosetele și elastomerii (cu excepția modificărilor termoplastice) nu pot fi sudate. Sudabilitatea depinde de temperaturi de topire compatibile, indici similari de curgere a topirii și compatibilitatea lanțurilor moleculare. Tabelul de mai jos listează cele mai comune materiale plastice industriale și metodele recomandate de sudură.
| Material | Temperatura topirii (°C) | HF | Ultrasonic | Presă Fierbinte | Sigilare termică |
|---|---|---|---|---|---|
| PVC (rigid/flexibil) | 160–210 | Excelent | Bine | Bine | Bine |
| ABS | 210–240 | Sărac | Excelent | Bine | Corect |
| PP / PE | 130–170 | Sărac | Bine | Excelent | Excelent |
| PET / PETG | 250–270 | Corect | Bine | Bine | Bine |
| PC (policarbonat) | 260–300 | Sărac | Excelent | Bine | Corect |
| Nylon (PA) | 220–265 | Sărac | Bine | Bine | Corect |
| TPU / TPE | 160–200 | Excelent | Bine | Bine | Bine |
3. Sudură din plastic de înaltă frecvență: parametri de proces
Sudura de înaltă frecvență este metoda dominantă pentru PVC, TPU și termoplastice polare. Câmpul electromagnetic de la 27,12 MHz induce încălzirea dielectrică în interiorul materialului, în loc să aplice căldură externă, producând zone de topire uniforme cu marcaje minime la suprafață. Parametrii cheie ai procesului sunt enumerați mai jos.
| Parametru | Interval tipic | Efectul asupra sudurii |
|---|---|---|
| Putere de ieșire (kW) | 3–60 kW | Putere mai mare = încălzire mai rapidă; Nu trebuie să depășească pragul de arc |
| Timp de sudură (sec) | 0,5–8 secunde | Timpul mai lung crește adâncimea topirii; Timpul excesiv cauzează arderea |
| Timp de răcire (sec) | 1–10 secunde | Determină cristalizarea și rezistența finală a îmbinării |
| Presiunea electrodului (kN) | 0,5–6 kN | Asigură contact intim; Presiunea excesivă se topește |
| Spațiul de electrod (mm) | 0,1–0,5 mm | Controlează concentrația câmpului; afectează lățimea și adâncimea cusăturii |
| Grosimea materialului (mm) | 0,1–8 mm | Materialele mai groase necesită o putere mai mare sau un timp de sudură mai lung |
4. Sudură plastică ultrasonică: parametri de proces
Sudarea ultrasonică transformă vibrațiile mecanice de înaltă frecvență în căldură de frecare la interfața îmbinării, permițând timpi de ciclu sub secunde pentru carcasele termoplastice rigide. Procesul este extrem de repetabil și potrivit pentru mediile din camere curate, deoarece nu necesită consumabile.
| Parametru | Sistemul de 20 kHz | Sistemul de 40 kHz | Note |
|---|---|---|---|
| Amplitudine (μm) | 20–100 μm | 10–50 μm | Amplitudine mai mare pentru polimerii semicristalini |
| Presiunea de sudură (bar) | 1–6 bar | 0,5–4 bar | Optimizat pentru fiecare design de articulație |
| Timp de sudură (sec) | 0,1–2,0 secunde | 0,1–1,5 secunde | Timp mai scurt la 40 kHz datorită vibrațiilor de masă mai scăzute |
| Material pentru corn | Titan / Aluminiu | Titan | Titanul este preferat pentru curse cu durabilitate ridicată |
| Dimensiunea maximă a pieselor | Până la 400 × 600 mm | Până la 200 × 300 mm | 20 kHz este potrivit pentru ansambluri mari |
5. Proiectarea îmbinărilor pentru sudură de plastic
Geometria îmbinării este la fel de critică ca parametrii mașinii în determinarea calității sudurii. Articulațiile prost proiectate produc legături slabe și inconsistente, indiferent de setările mașinii. Cele patru cele mai comune modele de îmbinări sunt descrise mai jos.
Articulație la cot
Geometria cea mai simplă; potrivită pentru presarea la cald și sudarea țevilor. Necesită o pregătire și fixare precisă a suprafeței. Rezistența la tracțiune: 70–85% material părinte.
Director de Energie
Nervurile triunghiulare modelate într-o singură parte concentrează energia ultrasonică la vârf; standard pentru ansamblurile termoplastice rigide. Forță: 80–92% părinte.
Articulație de forfecare
Proiectare prin ajustare prin interferență; topirea curge lateral de-a lungul suprafeței de forfecare. Recomandat pentru polimeri semi-cristalini (PP, PE, Nylon). Forță: 85–95% părinte.
Limbă și canelură
Geometrie auto-aliniantă care conține flacăra de topire în interior; Ideal pentru etanșări hermetice în ansambluri medicale și de manipulare a fluidelor. Forță: 80–90% părinte.
6. Aplicații în industrie
Sudarea industrială din plastic este folosită în fiecare sector care necesită îmbinări polimerice solide, curate și repetabile. Tabelul de mai jos prezintă principalele domenii de aplicare, materialele și metodele preferate utilizate în diverse industrii.
| Industrie | Aplicație | Material | Metoda preferată |
|---|---|---|---|
| Automotive | Borduri, panouri de uși, rezervoare de lichide, parasolare | PP, ABS, PC, PA | Ultrasonice, Presă la cald, HF |
| Medic | Pungi de perfuzie, pungi pentru colectarea sângelui, carcase pentru diagnostic | PVC, PET, PP | HF, ultrasonice, etanșare termică |
| Ambalare | Blister, pungi flexibile, ambalaje tip clamshell | PVC, PET, PE | HF, etanșare termică, formarea bășicii |
| Electronice de consum | Carcase de dispozitive, conectori, carcase pentru PCB | ABS, PC, PA | Ultrasonic |
| Articole sportive | Mingi gonflabile, corturi, echipament impermeabil, mănuși | PVC, TPU | HF |
| Construcție | Geomembrane, țevi, membrane impermeabilizante | HDPE, PP, PVC | Presă fierbinte, sudură prin extrudare |
7. Ghid de selecție a echipamentului
Selectarea mașinii de sudură potrivite pentru o linie de producție necesită potrivirea a cinci criterii tehnice la cerințele aplicației.
01 — Tip de material
Confirmați dacă materialul este polar (PVC, TPU — sudabil HF) sau nepolar (PP, PE, ABS — necesită presă ultrasonică sau la cald). Amestecarea materialelor necompatibile necesită promovarea adezivilor.
02 — Geometria pieselor
Îmbinări plate mari → etanșare HF sau termică; Articulațiile complexe 3D → ultrasonice cu corn personalizat; ansamblurile cu pereți groși → presa la cald. Electrozi și matrițe personalizate sunt disponibile pentru forme nestandard.
03 — Volumul de producție
Volumul mare (>10.000 pcs/zi) favorizează liniile ultrasonice (cicluri de 0,1–3 secunde) sau automate HF. Seriile pilot și cele de volum mediu folosesc mașini manuale HF sau prese semi-automate la cald.
04 — Standardul de calitate a sudurii
Îmbinările medicale și aerospațiale necesită etanșări hermetice cu ≥90% forță parentală — ultrasonice cu director de energie sau HF. Ambalajul general poate accepta 75–85% cu etanșare termică.
05 — Investiție în scule
Electrozi HF: 200–2.000 USD pe set. Cornuri ultrasonice: 500–5.000 USD. Platouri de presă la cald: 300–3.000 USD. Ia în calcul costul uneltelor în costul total de proprietate pentru proiectele pe termen scurt.
8. Controlul calității în sudarea plasticului
Calitatea constantă a sudurii necesită monitorizare sistematică a procesului și protocoale de testare distructivă/nedistructivă. Procesul de sudură din plastic trebuie validat în funcție de trei dimensiuni de calitate.
| Tip de test | Metodă | Criteriul de trecere | Frecvență |
|---|---|---|---|
| Rezistența la tracțiune | Testul de tragere ISO 527 / ASTM D638 | ≥80% material părinte UTS | Începutul turei + la fiecare 500 de piese |
| Testul de coajă | Peeling de 180° la 50 mm/min | Defecțiune în zona părinte, nu în zona de sudură | Pe oră pentru film flexibil |
| Test de presiune / scurgere | Presiunea aerului la 1,5× presiune de lucru | Zero scurgeri timp de 60 de secunde | 100% pentru piese medicale și de fluide |
| Inspecție vizuală | Mărire de 10×, secțiune transversală | Fără goluri, porozitate sau închideri reci | Per lot, probă de 5 bucăți |
Întrebări frecvente
Primește sfaturi pentru echipamente de sudură din plastic
Chenghao Machinery furnizează sisteme de sudură de înaltă frecvență, ultrasonice și cu presă caldă pentru producția industrială. Împărtășește tipul de material, dimensiunile pieselor și volumul de ieșire pentru o recomandare de echipament potrivită.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, China